| MOQ: | 1 টন |
| দাম: | 800-1000 USD/Ton |
| স্ট্যান্ডার্ড প্যাকিং: | বান্ডিলে বা কাঠের বাক্সে। |
| বিতরণ সময়কাল: | পণ্যের উপর 20-30 দিন |
| অর্থ প্রদানের পদ্ধতি: | L/C, D/A, D/P, T/T |
| সরবরাহ ক্ষমতা: | প্রতি বছর 60000 টন/টন |
![]()
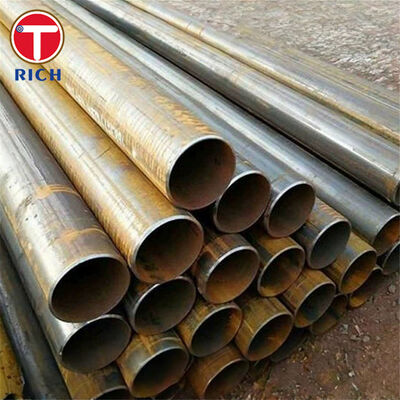
বিএস ৬৩২৩-৫ ইলেকট্রিক রেজিস্ট্যান্স ওয়েল্ডেড এবং ইন্ডাকশন ওয়েল্ডেড স্টিল টিউব হল কার্বন স্টিল মেকানিক্যাল টিউব যা স্টিল স্ট্রিপ থেকে অবিচ্ছিন্ন ইলেকট্রিক রেজিস্ট্যান্স ওয়েল্ডিং বা হাই-ফ্রিকোয়েন্সি ইন্ডাকশন ওয়েল্ডিং দ্বারা তৈরি করা হয়। এই স্পেসিফিকেশনটি স্বয়ংচালিত, যান্ত্রিক এবং সাধারণ প্রকৌশল অ্যাপ্লিকেশনগুলির জন্য তৈরি করা হয়েছে যেখানে নিয়ন্ত্রিত বাইরের ব্যাস, দেয়ালের পুরুত্ব, ওয়েল্ডের গুণমান, যান্ত্রিক বৈশিষ্ট্য এবং ফর্মিং পারফরম্যান্সের প্রয়োজন হয়।
বিএস ৬৩২৩-৫:১৯৮২ ERW1, ERW2, ERW3, ERW4, এবং ERW5 গ্রেডগুলিকে ক্রমবর্ধমান উচ্চতর শক্তি স্তরের সাথে কভার করে। টিউবগুলি প্রয়োজনীয় ফ্যাব্রিকেশন প্রক্রিয়া এবং চূড়ান্ত যান্ত্রিক বৈশিষ্ট্য অনুসারে অ্যাজ-ওয়েল্ডেড, অ্যানিলড বা নরমালাইজড ডেলিভারি অবস্থায় সরবরাহ করা যেতে পারে।
বিএস ৬৩২৩-৫:১৯৮২ একটি প্রত্যাহার করা ব্রিটিশ স্ট্যান্ডার্ড। এটি ২৪ জুন ২০০৩ তারিখে প্রত্যাহার করা হয়েছিল এবং প্রধানত BS EN 10305-3, BS EN 10305-5, এবং BS EN 10296-1 দ্বারা প্রতিস্থাপিত হয়েছিল। প্রতিস্থাপন বা লিগ্যাসি স্বয়ংচালিত উপাদানগুলির জন্য, BS 6323-5 উপাদান এখনও নির্দিষ্ট করা যেতে পারে যেখানে মূল অঙ্কন, গ্রাহকের স্পেসিফিকেশন, বা অনুমোদিত উপাদান তালিকা এটি প্রয়োজন করে।
| আইটেম | স্পেসিফিকেশন |
|---|---|
| পণ্য | ইলেকট্রিক রেজিস্ট্যান্স ওয়েল্ডেড / ইন্ডাকশন ওয়েল্ডেড স্টিল টিউব |
| উপাদান | কার্বন স্টিল |
| স্ট্যান্ডার্ড | বিএস ৬৩২৩-৫:১৯৮২ |
| গ্রেড | ERW1, ERW2, ERW3, ERW4, ERW5 |
| উৎপাদন প্রক্রিয়া | স্টিল স্ট্রিপ থেকে ইলেকট্রিক রেজিস্ট্যান্স ওয়েল্ডিং বা ইন্ডাকশন ওয়েল্ডিং |
| সাধারণ বাইরের ব্যাস | ৬-৩৫০ মিমি |
| সাধারণ দেয়ালের পুরুত্ব | ১-৩০ মিমি |
| দৈর্ঘ্য | ১-১২ মিটার, কাস্টমাইজযোগ্য |
| ক্রস সেকশন | প্রধানত গোলাকার; বিশেষ বিভাগগুলি উৎপাদন চুক্তির সাপেক্ষে |
| দেয়ালের পুরুত্বের সহনশীলতা | T ≤ ৩ মিমি: ±১০%; T > ৩ মিমি: ±৮%, প্রযোজ্য ক্ষেত্রে ওয়েল্ড অঞ্চল বাদ দিয়ে |
| OD সহনশীলতা | ব্যাস এবং ডেলিভারি অবস্থার উপর নির্ভর করে; যেমন ২০ মিমি OD পর্যন্ত: KM অবস্থায় ±০.১২ মিমি |
| সোজাভাব | OD >১৬ মিমি এর জন্য: প্রতি মিটারে সর্বোচ্চ ২ মিমি; মোট বিচ্যুতি সাধারণত টিউবের দৈর্ঘ্যের ০.২% অতিক্রম করে না |
| পৃষ্ঠের অবস্থা | মিল ফিনিশ, হালকাভাবে তৈলাক্ত, পিকল্ড/তৈলাক্ত, বা অন্য সম্মত প্রতিরক্ষামূলক ফিনিশ |
| তাপীয় চিকিৎসা | নির্দিষ্ট ডেলিভারি অবস্থা অনুসারে অ্যাজ-ওয়েল্ডেড, অ্যানিলড, বা নরমালাইজড |
| প্রান্তের অবস্থা | সাধারণ কাটা প্রান্ত; ডিবার্ড প্রান্ত উপলব্ধ |
| পরিদর্শন | মাত্রিক পরিদর্শন, টেনসাইল টেস্টিং এবং প্রযোজ্য প্রযুক্তিগত পরীক্ষা |
| পরিদর্শন নথি | অর্ডার পর্যায়ে নির্দিষ্ট করা হলে EN 10204 3.1 উপলব্ধ |
| বাইরের ব্যাস | OD সহনশীলতা |
|---|---|
| ≤২০ মিমি | ±০.১২ মিমি |
| >২০-৩০ মিমি | ±০.১৫ মিমি |
| >৩০-৫০ মিমি | ±০.২০ মিমি |
| >৫০-৭০ মিমি | ±০.২৫ মিমি |
| >৭০-৯০ মিমি | ±০.৩০ মিমি |
| >৯০-১১০ মিমি | ±০.৩৫ মিমি |
| >১১০-১৩০ মিমি | ±০.৪৫ মিমি |
| >১৩০-১৫০ মিমি | ±০.৫৫ মিমি |
| >১৫০-১৭০ মিমি | ±০.৬৫ মিমি |
| >১৭০ মিমি | ±OD এর ০.৭৫% |
পাঁচটি ERW গ্রেড যান্ত্রিক বৈশিষ্ট্যগুলির একটি কাঠামোগত পরিসীমা সরবরাহ করে। নরমালাইজড অবস্থায়, ন্যূনতম ফলন শক্তি ERW1 এর জন্য প্রায় ১৫৫ MPa থেকে ERW5 এর জন্য ৩৪০ MPa পর্যন্ত থাকে, যা ফর্মিং লোড, কাঠামোগত শক্তি এবং উপাদান নকশা অনুসারে উপাদান নির্বাচন সক্ষম করে।
অ্যাজ-ওয়েল্ডেড টিউবগুলি টিউব-ফর্মিং প্রক্রিয়ার মাধ্যমে উত্পন্ন উচ্চতর শক্তি সরবরাহ করে, যখন অ্যানিলিং বা নরমালাইজিং অবশিষ্ট ফর্মিং স্ট্রেস হ্রাস করে এবং নমনীয়তা উন্নত করে। এই পার্থক্যটি গুরুত্বপূর্ণ যেখানে টিউবটি পরবর্তীতে বেন্ডিং, এন্ড ফর্মিং, সোয়াগিং, ফ্ল্যাটেনিং, ওয়েল্ডিং বা ব্রেজিংয়ের মধ্য দিয়ে যাবে।
স্ট্রিপের প্রান্তগুলি প্রচলিত ফিলার ধাতু ছাড়াই রেজিস্ট্যান্স বা ইন্ডাকশন হিটিং দ্বারা অবিচ্ছিন্নভাবে যুক্ত করা হয়। স্ট্রিপ প্রস্তুতি, ওয়েল্ডিং শক্তি, চাপ এবং ওয়েল্ড-বিড অপসারণের সঠিক নিয়ন্ত্রণ যান্ত্রিক ফ্যাব্রিকেশনের জন্য উপযুক্ত একটি অবিচ্ছিন্ন অনুদৈর্ঘ্য জয়েন্ট সরবরাহ করে।
স্বয়ংচালিত এবং তৈরি যান্ত্রিক অংশগুলির জন্য, নামমাত্র টেনসাইল শক্তি একা অপর্যাপ্ত। ওয়েল্ডের গুণমান বা তাপ ইনপুট অসঙ্গত হলে বেন্ডিংয়ের সময় একটি টিউব রসায়ন প্রয়োজনীয়তা পূরণ করতে পারে তবে এখনও ব্যর্থ হতে পারে।
অতএব, উৎপাদন স্ট্রিপ-এজ প্রস্তুতি, ওয়েল্ডিং-কারেন্ট পর্যবেক্ষণ, ওয়েল্ড-বিড নিয়ন্ত্রণ, মাত্রিক পরিদর্শন এবং প্রতিনিধি ফ্ল্যাটেনিং বা ফর্মিং পরীক্ষার মাধ্যমে নিয়ন্ত্রণ করা যেতে পারে। গুরুতর বিকৃতির সাথে জড়িত অংশগুলির জন্য, উদ্দিষ্ট বেন্ডিং ব্যাসার্ধ এবং পরবর্তী ফর্মিং অপারেশন উৎপাদনের আগে সরবরাহ করা উচিত যাতে উপযুক্ত গ্রেড এবং ডেলিভারি অবস্থা নির্বাচন করা যায়।
তাপীয় চিকিৎসা টিউবের ব্যাস, ডিম্বাকৃতি, সোজাভাব এবং যান্ত্রিক বৈশিষ্ট্য পরিবর্তন করতে পারে। এটি বিশেষত যারা টিউব মেশিনিং করেন বা এটি ঘনিষ্ঠভাবে সহনশীল সমাবেশগুলিতে প্রবেশ করান তাদের জন্য গুরুত্বপূর্ণ।
সুতরাং, মাত্রাগুলি প্রয়োজনীয় ডেলিভারি অবস্থার সাথে নির্দিষ্ট করা উচিত। KM অ্যাজ-ওয়েল্ডেড টিউবগুলি টাইটার OD সহনশীলতা অর্জন করতে পারে, যখন GKM/GZF বা NKM/NZF তাপ-চিকিৎসা করা টিউবগুলি চূড়ান্ত তাপ-চিকিৎসা অবস্থার জন্য প্রযোজ্য সহনশীলতা শ্রেণী ব্যবহার করে মূল্যায়ন করা হয়। চূড়ান্ত OD, দেয়ালের পুরুত্ব, সোজাভাব এবং দৈর্ঘ্যের পরিদর্শন নির্দিষ্ট তাপীয় প্রক্রিয়াকরণের পরে সম্পাদিত হয়, কেবল প্রি-ট্রিটমেন্ট মাত্রার উপর নির্ভর করার পরিবর্তে।
বিএস ৬৩২৩-৫:১৯৮২ প্রত্যাহার করা হয়েছে, তবে অনেক প্রতিষ্ঠিত স্বয়ংচালিত এবং যন্ত্রপাতি অঙ্কন ERW1-ERW5 গ্রেডগুলি উল্লেখ করে চলেছে।
লিগ্যাসি অর্ডারের জন্য, চুক্তিগতভাবে প্রয়োজন হলে উপাদান স্পেসিফিকেশনটি বিএস ৬৩২৩-৫ এর সাথে ট্রেসেবল থাকা উচিত। নতুন ডিজাইনের জন্য, টিউবের আকৃতি, মাত্রিক নির্ভুলতা, ডেলিভারি অবস্থা এবং উদ্দিষ্ট প্রয়োগের উপর নির্ভর করে বিএস EN 10305-3, বিএস EN 10305-5, বা বিএস EN 10296-1 মূল্যায়ন করা উচিত। গ্রেড প্রতিস্থাপন শুধুমাত্র টেনসাইল শক্তির উপর ভিত্তি করে হওয়া উচিত নয়; রসায়ন, ফলন শক্তি, প্রসারণ, সহনশীলতা, তাপীয় চিকিৎসা এবং পরীক্ষার প্রয়োজনীয়তাগুলিও পর্যালোচনা করা উচিত।
| মান সিস্টেম | প্রাসঙ্গিক মান | পরিধি |
|---|---|---|
| বিএস | বিএস ৬৩২৩-৫ | স্বয়ংচালিত, যান্ত্রিক এবং সাধারণ প্রকৌশল উদ্দেশ্যে ERW এবং ইন্ডাকশন ওয়েল্ডেড স্টিল টিউব |
| EN | EN 10305-3 | ওয়েল্ডেড কোল্ড-সাইজড প্রিসিশন স্টিল টিউব |
| EN | EN 10305-5 | ওয়েল্ডেড এবং কোল্ড-সাইজড স্কয়ার এবং রেক্টেঙ্গুলার প্রিসিশন স্টিল টিউব |
| EN | EN 10296-1 | যান্ত্রিক এবং সাধারণ প্রকৌশল উদ্দেশ্যে ওয়েল্ডেড সার্কুলার স্টিল টিউব |
| ASTM | ASTM A513 | ইলেকট্রিক-রেজিস্ট্যান্স-ওয়েল্ডেড কার্বন এবং অ্যালয় স্টিল মেকানিক্যাল টিউবিং |
| JIS | JIS G3445 | মেশিন স্ট্রাকচারাল উদ্দেশ্যে কার্বন স্টিল টিউব |
| GB | GB/T 6728 | কোল্ড-ফর্মড হলো স্ট্রাকচারাল স্টিল সেকশন; প্রযোজ্য ক্ষেত্রে ওয়েল্ডেড স্ট্রাকচারাল সেকশনগুলিতে ব্যবহৃত হয় |
| GOST | GOST 10704 / GOST 10705 | অনুদৈর্ঘ্য ইলেকট্রিক-ওয়েল্ডেড স্টিল টিউব; মাত্রিক এবং প্রযুক্তিগত প্রয়োজনীয়তা |
একটি নির্দিষ্ট প্রয়োগ হল স্বয়ংচালিত সিট ফ্রেমে ব্যবহৃত টিউবুলার ক্রস মেম্বার।
উপাদানটির ফিক্সচার পজিশনিং এবং ম্যাচিং অংশগুলির জন্য একটি নিয়ন্ত্রিত বাইরের ব্যাস, বেন্ডিং এবং এন্ড ফর্মিংয়ের জন্য পর্যাপ্ত প্রসারণ, বিকৃতির সময় পুনরাবৃত্তিযোগ্য ওয়েল্ড অখণ্ডতা, এবং পরিষেবা লোড সহ্য করার জন্য পর্যাপ্ত টেনসাইল এবং ফলন শক্তি প্রয়োজন।
সিট কাঠামোর নকশা, টিউবের ব্যাস, দেয়ালের পুরুত্ব, বেন্ডিং ব্যাসার্ধ এবং প্রয়োজনীয় পোস্ট-ফর্মিং শক্তির উপর নির্ভর করে নিম্ন এবং মাঝারি-শক্তির বিএস ৬৩২৩-৫ গ্রেড যেমন ERW1, ERW2, বা ERW3 নির্বাচন করা যেতে পারে। গুরুতর ফর্মিংয়ের প্রয়োজন হলে অ্যানিলড বা নরমালাইজড ডেলিভারি অবস্থার বিবেচনা করা যেতে পারে।
| গ্রেড | C সর্বোচ্চ % | Si সর্বোচ্চ % | Mn সর্বোচ্চ % | P সর্বোচ্চ % | S সর্বোচ্চ % |
|---|---|---|---|---|---|
| ERW1 | ০.১৩ | — | ০.৬০ | ০.০৫০ | ০.০৫০ |
| ERW2 | ০.১৬ | — | ০.৭০ | ০.০৫০ | ০.০৫০ |
| ERW3 | ০.২০ | ০.৩৫ | ০.৯০ | ০.০৫০ | ০.০৫০ |
| ERW4 | ০.২৫ | ০.৩৫ | ১.২০ | ০.০৫০ | ০.০৫০ |
| ERW5 | ০.২৩ | ০.৫০ | ১.৫০ | ০.০৫০ | ০.০৫০ |
| গ্রেড | ন্যূনতম ফলন শক্তি Re, MPa | ন্যূনতম টেনসাইল শক্তি Rm, MPa | ন্যূনতম প্রসারণ A, % |
|---|---|---|---|
| ERW1 | ১৫৫ | ২৮০ | ২৫ |
| ERW2 | ১৯৫ | ৩২০ | ২৫ |
| ERW3 | ২১৫ | ৩৬০ | ২৪ |
| ERW4 | ২৩৫ | ৪১০ | ২২ |
| ERW5 | ৩৪০ | ৪৯০ | ২০ |
তুলনার জন্য, KM অ্যাজ-ওয়েল্ডেড অবস্থা ফর্মিং এবং ওয়েল্ডিং প্রক্রিয়ার কারণে ভিন্ন যান্ত্রিক-বৈশিষ্ট্য স্তর সরবরাহ করে।
| গ্রেড | KM ন্যূনতম ফলন শক্তি, MPa | KM ন্যূনতম টেনসাইল শক্তি, MPa | ন্যূনতম প্রসারণ D/t ≤২০, % | ন্যূনতম প্রসারণ D/t >২০, % |
|---|---|---|---|---|
| ERW1 | ২০০ | ৩০০ | ১০ | ২০ |
| ERW2 | ২৫০ | ৩৪০ | ৮ | ১৫ |
| ERW3 | ৩০০ | ৪০০ | ৭ | ১২ |
| ERW4 | ৩৫০ | ৪৫০ | ৬ | ১০ |
| ERW5 | ৪২০ | ৪২০ | ৬ | ৮ |
![]()
![]()
![]()
![]()
উত্তর: প্রস্তুতকারক, ট্রেডিংও করতে পারি।
উত্তর: সাধারণত, যদি পণ্যগুলি স্টকে থাকে তবে এটি ১০-১৫ দিন, অথবা যদি পণ্যগুলি স্টকে না থাকে তবে এটি ৩০-৪০ দিন, এটি পরিমাণের উপর নির্ভর করে।
উত্তর: হ্যাঁ, আমরা নমুনাটি বিনামূল্যে দিতে পারি তবে মালবাহী খরচ বহন করতে হবে।
উত্তর: পেমেন্ট≤২০০০ মার্কিন ডলার, ১০০% অগ্রিম। পেমেন্ট>=২০০০ মার্কিন ডলার, ৩০% টি/টি অগ্রিম, চালানের আগে ব্যালেন্স।
আপনার যদি অন্য কোন প্রশ্ন থাকে, অনুগ্রহ করে আমার সাথে যোগাযোগ করতে দ্বিধা করবেন না।